
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-16 Происхождение:Работает


Промышленная металлообработка и производство постоянно ставят перед операторами весьма специфические геометрические задачи. Достижение высокой скорости съема материала в ограниченном пространстве, глубоких цилиндрах или сложных углах невероятно сложно, когда стандартные угловые инструменты просто не подходят. Операторы часто сталкиваются с внутренними сварными швами, глубокими литейными каналами и узкими внутренними частями труб, которые требуют агрессивной шлифовки, но остаются совершенно недоступными для обычного оборудования.
Использование неправильного инструмента для решения этих задач приводит к огромным узким местам в работе. У угловых шлифовальных машин отсутствует необходимый физический зазор для работы с внутренними трубами из-за перпендикулярности корпуса редуктора. Стандартные шлифовальные машины, хотя и компактны, не обладают постоянным крутящим моментом, необходимым для удаления тяжелых сварных швов или толстой прокатной окалины. Это несоответствие вынуждает операторов использовать инструменты меньшего размера, что приводит к резкому увеличению рабочего времени, быстрому износу расходных материалов, остановке двигателей и крайне нестабильному качеству поверхности.
Прямая шлифовальная машина — это специальное решение, разработанное специально для линейного шлифования с высоким крутящим моментом. Понимание его внутренней механики, конфигураций электропитания и преимуществ конкретных приложений имеет решающее значение для отделов закупок и руководителей цехов, стремящихся оптимизировать окупаемость инвестиций в инструмент и безопасность оператора.
Линейная передача мощности: прямая шлифовальная машина выравнивает двигатель и шпиндель по одной оси, обеспечивая прямую передачу мощности с высоким крутящим моментом, идеально подходящую для внутреннего шлифования и удаления тяжелого материала.
Специфика применения: он устраняет разрыв между высокоскоростной точностью плоскошлифовального станка и агрессивным съемом материала угловой шлифовальной машиной, особенно превосходно подходит для изготовления труб, литейных работ и удаления заусенцев с глубоких отверстий.
Выбор между источником питания: выбор между электрической прямой шлифовальной машиной и пневматической моделью определяет требования к инфраструктуре цеха, ограничения рабочего цикла и долгосрочные затраты на техническое обслуживание.
Безопасность и соответствие требованиям: при правильной оценке необходимо учитывать согласование скорости шпинделя, номинальные характеристики абразивных кругов, предпусковые испытания на холостом ходу и гашение вибрации, чтобы снизить риск разрыва круга и утомляемость оператора.
Определяющей структурной характеристикой этого инструмента является параллельное расположение двигателя, приводного вала и шпинделя. Такая линейная конфигурация полностью исключает необходимость использования конических шестерен, которые входят в стандартную комплектацию прямоугольных шлифовальных машин. Конические шестерни перенаправляют механическую энергию под углом 90 градусов, что по своей сути вызывает потери механической энергии, выделение избыточного тепла и создание основной точки механического отказа при сильной вибрации. Убрав эти шестерни, система линейного привода обеспечивает передачу максимальной мощности двигателя непосредственно на абразивный круг.
Такой подход с прямым приводом сводит к минимуму внутренние точки износа и сокращает необходимость обслуживания зубчатой передачи. Подшипники располагаются непосредственно за цангой или шпинделем с резьбой, воспринимая осевую нагрузку обратно в прочный внешний корпус. Это делает инструмент невероятно жестким. Когда оператор сильно нажимает на стальной угол, линейный вал сопротивляется прогибу намного лучше, чем прямоугольный вал с зубчатой передачей, обеспечивая более тонкий профиль инструмента, способный проникать глубоко в узкие металлические каналы без ущерба для структурной целостности.
Между скоростью вращения (об/мин) и крутящим моментом существует строгая механическая связь. Инструменты для линейного шлифования обычно работают в более низких диапазонах оборотов, обычно от 4000 до 12 000 об/мин. Напротив, меньшие прецизионные инструменты вращаются со скоростью до 30 000 об/мин. Эта более низкая скорость отдает приоритет устойчивому крутящему моменту над быстрым вращением. Высокий крутящий момент предотвращает остановку или застревание инструмента при больших нагрузках во время агрессивного снятия металла.
Когда оператор оказывает сильное осевое давление на толстый стальной сварной шов, двигатель должен сохранять вращательное усилие, чтобы обеспечить абразивное резание. Если инструменту не хватает крутящего момента, абразивный круг застревает в металле, частота вращения падает до нуля, а двигатель потребляет огромную силу тока, что может быстро сжечь обмотки. Устойчивый крутящий момент гарантирует, что абразивные зерна продолжают разрушаться и обнажать новые острые кромки, а не просто трутся о заготовку.
Микрофизика процесса измельчения определяет общую производительность и эффективность цеха. Когда абразивный круг вращается и контактирует с заготовкой, каждая движущаяся абразивная частица действует как крошечный одноточечный режущий инструмент. Эти частицы срезают микроскопические кусочки металла. Линейная ориентация позволяет операторам прикладывать прямое осевое давление по прямой линии, максимизируя глубину резания каждого абразивного зерна.
Такая геометрия позволяет использовать более крупные шлифовальные камни, тяжелые лепестковые круги и плотные проволочные щетки для агрессивного удаления металла без отклонения от рабочей поверхности. Результатом является значительно более высокая скорость удаления материала (MRR) в ограниченном пространстве по сравнению с любым другим ручным инструментом. Вы можете измерить MRR, рассчитав объем удаляемого металла за минуту, а при работе с глубокими отверстиями линейные инструменты значительно превосходят альтернативы с прямым углом.
Понимание доступа и геометрии имеет основополагающее значение при выборе между этими двумя основными инструментами изготовления. Угловые шлифовальные машины используют перпендикулярное режущее действие, требующее большого зазора над рабочей поверхностью. Линейный инструмент использует параллельное действие, выдавая абразив прямо из рук оператора. Вам понадобится прямой инструмент для работы с большими внутренними диаметрами (ВД), узкими структурными каналами и закрытыми сосудами. Угловые шлифовальные машины просто не могут проникнуть внутрь шестидюймовой стальной трубы, чтобы отшлифовать корневой проход.
Ориентация расходных материалов также накладывает ограничения на резку. В прямых инструментах используются цилиндрические бруски, абразивные конусы и радиальные лепестковые круги, предназначенные для внутренней обработки, напильника и полировки отверстий. Угловые шлифовальные машины используют плоские тонкие диски. В то время как угловые шлифовальные машины остаются абсолютным стандартом для резки металла и обработки плоских поверхностей, прямые инструменты строго оптимизированы для внутренней обработки и удаления заусенцев. Попытка использовать прямой инструмент для стандартных операций резки крайне неэффективна и опасна.
Часто возникает путаница в отношении возможностей этих инструментов по удалению накипи и материала. Пластинчатые шлифовальные машины — это высокоскоростные инструменты с низким крутящим моментом, предназначенные для точной полировки, легкого удаления заусенцев и сложного обслуживания штампов. Прямые инструменты — это рабочие лошадки с высоким крутящим моментом и низкой скоростью, созданные для работы с тяжелой конструкционной сталью, снятия тяжелых отливок и агрессивной сварки. Использование шлифовальной машины для удаления толстого сварочного шлака немедленно приведет к остановке двигателя и разрушению мелких абразивных заусенцев.
Различия в инструментах еще больше разделяют их приложения. В шлифовальных станках обычно используются цанги диаметром 1/4 дюйма или 6 мм, предназначенные для фиксации небольших твердосплавных заусенцев и опорных точек. Прямые инструменты часто оснащены прочными шпинделями с резьбой, такими как 5/8'-11, или цанговыми системами гораздо большего размера. Эта конструкция шпинделя для тяжелых условий эксплуатации позволяет использовать более тяжелые абразивы большего диаметра, необходимые для серьезного удаления металла, гарантируя, что вал не сгибается и не ломается под сильным боковым давлением.
| Тип инструмента | Типичный диапазон оборотов | Основное применение | Размер шпинделя/цанги | Уровень крутящего момента |
|---|---|---|---|---|
| Die Grinder | 20 000 - 30 000 | Прецизионное удаление заусенцев, портирование, полировка | Цанга 1/4 дюйма или 6 мм | Низкий |
| Угловая шлифовальная машина | 8000–11000 | Плоское шлифование, резка металла | 5/8'-11 Резьба | От среднего до высокого |
| Прямая шлифовальная машина | 4000–12000 | Внутреннее шлифование труб, тяжелая литейная футеровка | Резьба 5/8'-11 или большая цанга | Очень высокий |
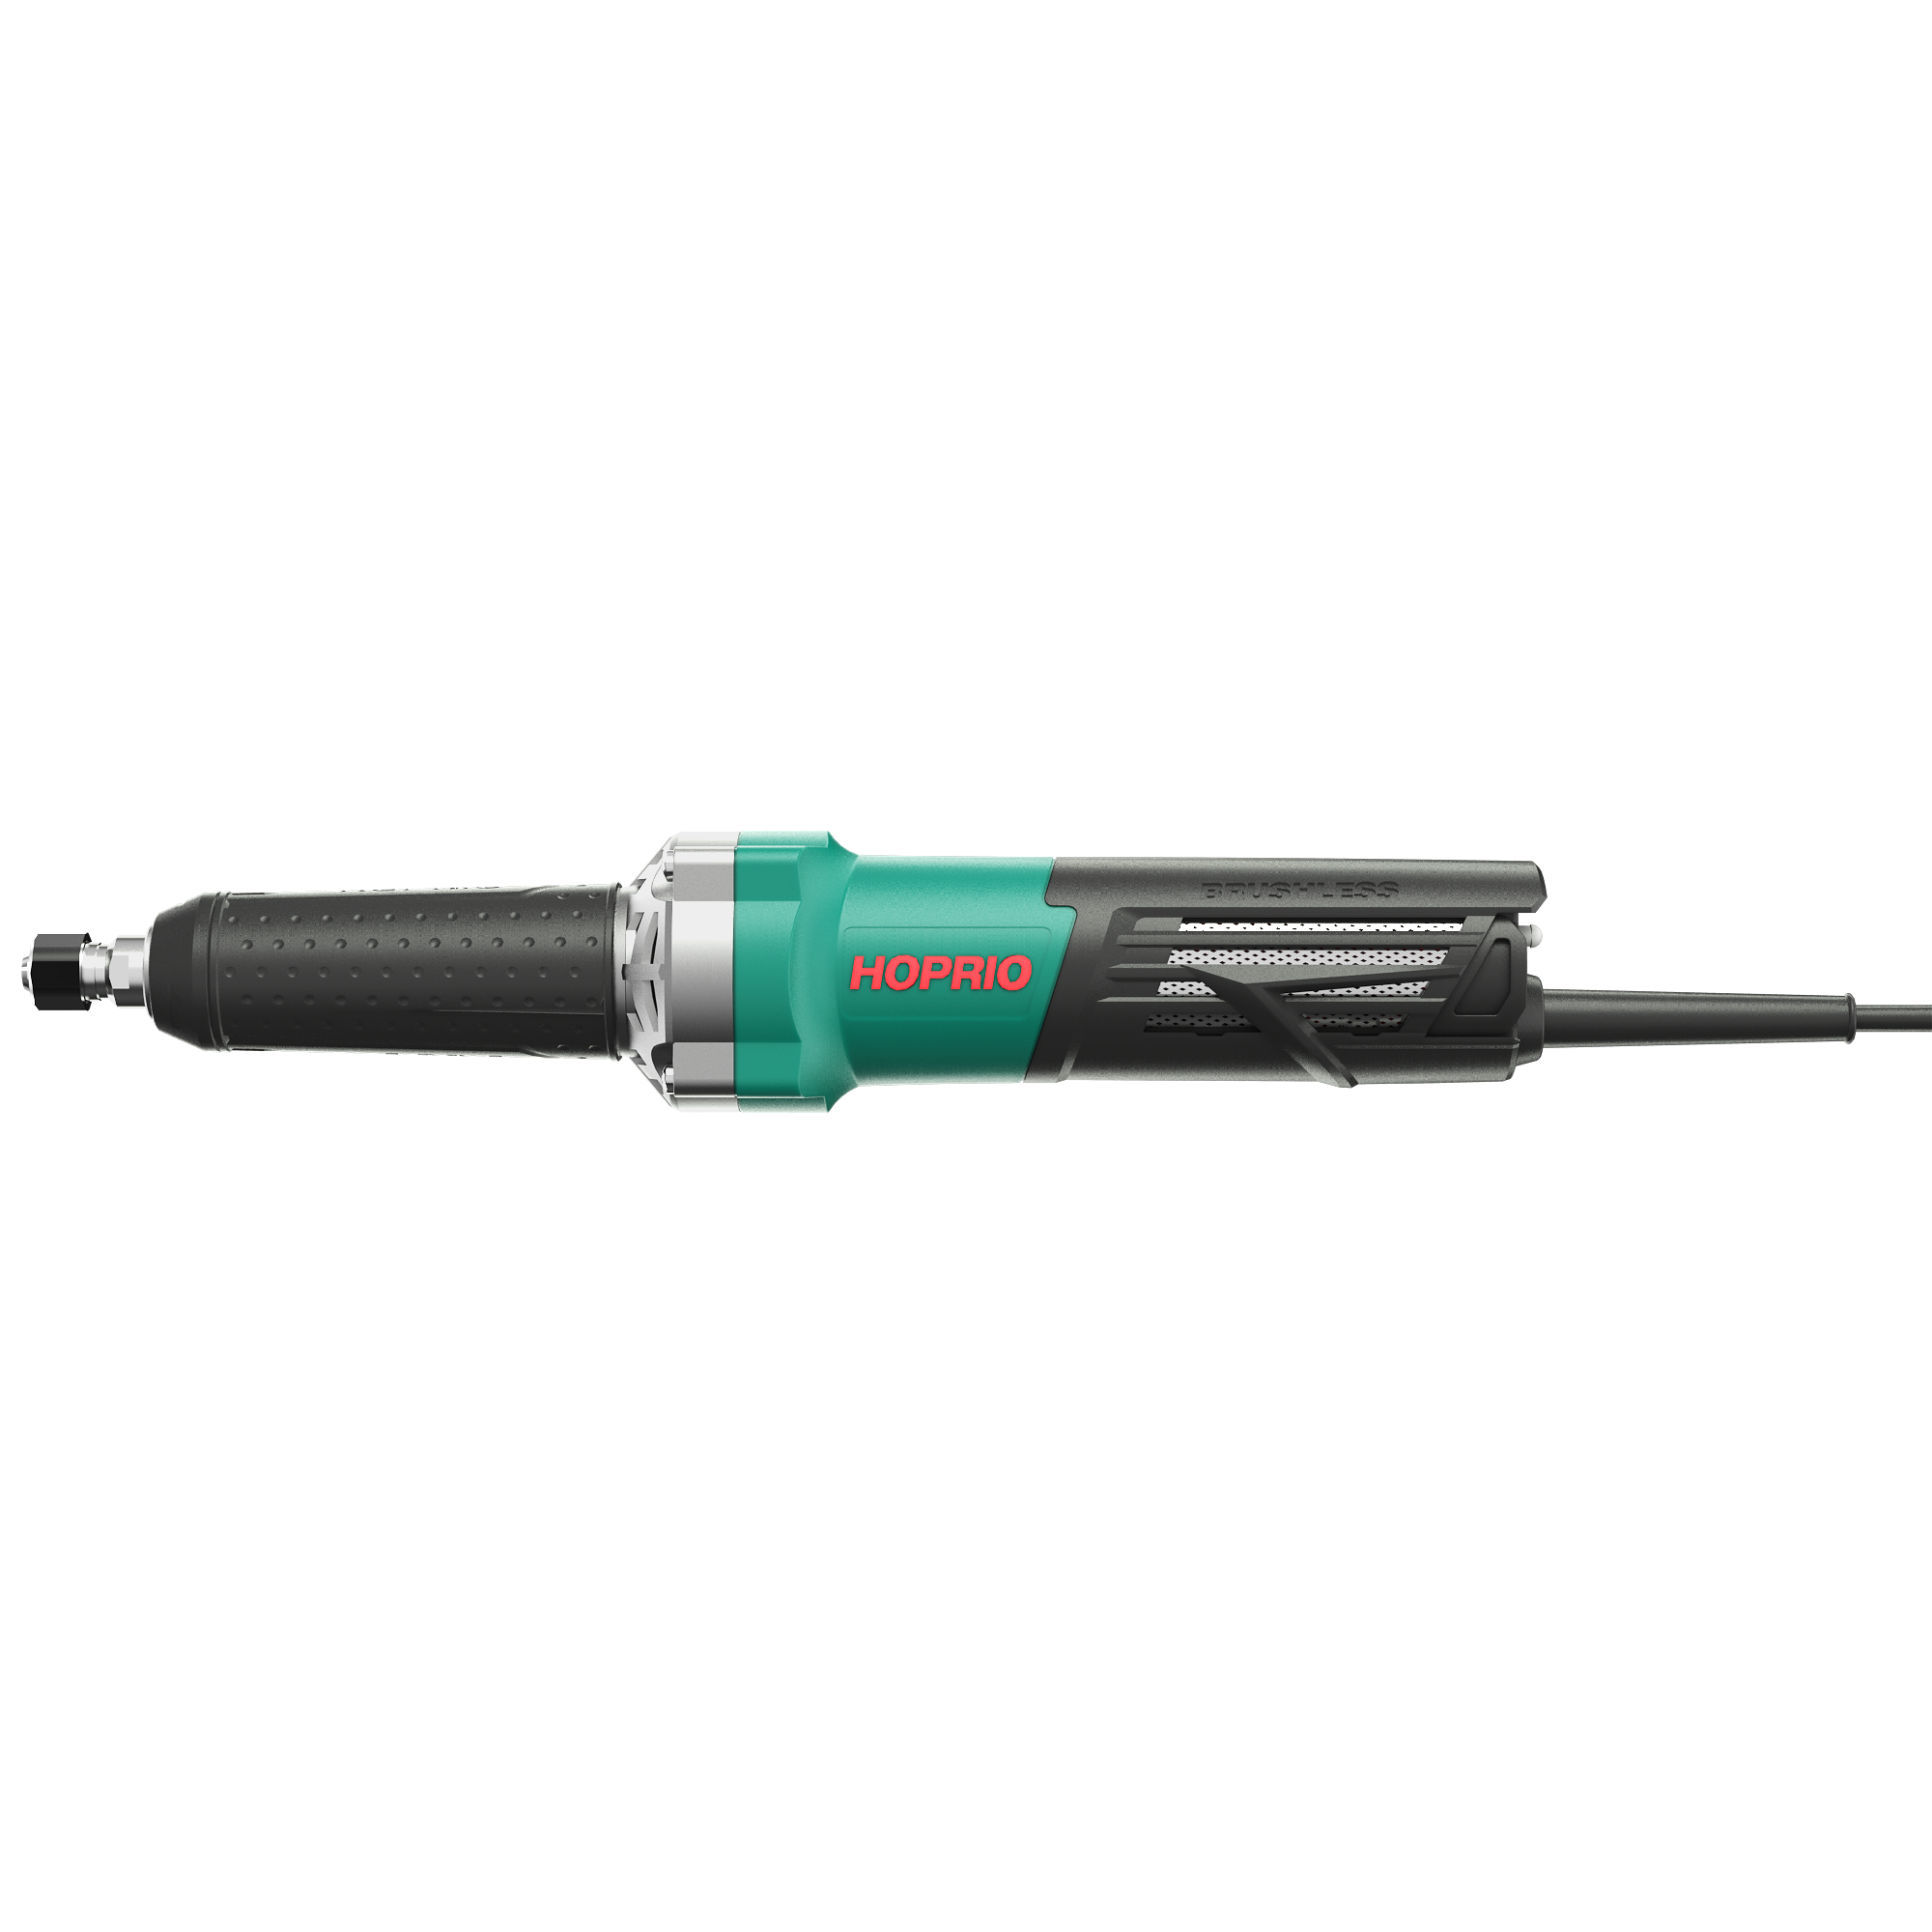
Строительство трубопроводов, изготовление сосудов под давлением и изготовление выхлопных систем по индивидуальному заказу в значительной степени зависят от инструментов линейного шлифования. Увеличенный радиус действия позволяет операторам шлифовать внутренние продольные и кольцевые сварные швы, которые остаются полностью недоступными для инструментов под прямым углом. При сварке толстостенных труб по стандартам API внутренний корневой проход часто требует сглаживания, чтобы обеспечить надлежащий поток жидкости и пройти неразрушающий контроль (NDT).
Ручная прямая шлифовальная машина обеспечивает необходимый рычаг и досягаемость для плавного заглаживания внутренних швов, не затрагивая при этом окружающую стенку трубы. Операторы могут погрузить чашку типа 11 или большой конус из резиноида глубоко в трубу, оказывая сильное давление и быстро сбивая усиление сварного шва. Эта возможность не подлежит обсуждению в нефтегазовом секторе, где внутренняя геометрия труб должна быть безупречной.
Производство металлоконструкций требует обширной и тщательной подготовки поверхности. Операторы используют ручные линейные шлифовальные машины для снятия фасок с толстых металлических кромок перед сваркой, обеспечивая надлежащий провар сварного шва. Они выполняют критически важную подготовку поверхности для удаления жесткой прокатной окалины, сильной ржавчины и старых покрытий с глубоких структурных каналов, таких как двутавровые и С-образные каналы, где мешает стандартное шлифовальное ограждение.
После сварки эти инструменты эффективно удаляют шлак, брызги и острые края, подготавливая металлическую конструкцию к окончательной покраске или порошковому покрытию. При изготовлении мостовых балок или рам тяжелого оборудования возможность вставить тяжелое проволочное колесо в узкий внутренний угол под углом 90 градусов экономит часы ручной опиловки и очистки.
Установки для литья металлов полностью зависят от линейных инструментов с высоким крутящим моментом для удаления тяжелого материала. Строгий процесс «обшивки» включает в себя удаление больших стояков, литников и заусенцев линии разъема из тяжелых чугунных, стальных или алюминиевых отливок. Эти лишние куски металла часто располагаются внутри глубоких полостей или отливок сложной геометрии.
Для этого агрессивного применения обязателен постоянный крутящий момент. Инструмент должен проходить через толстый закаленный литой металл, не останавливаясь и не перегревая двигатель. Чугун и ковкий чугун, как известно, агрессивны по отношению к электроинструментам, генерируя огромное количество вибрации и тепла. Линейный инструмент с прочным якорем и прямым приводом справляется с этой проблемой гораздо лучше, чем любая альтернатива с редуктором.
Электрическая прямошлифовальная машина обеспечивает стабильный и надежный крутящий момент при большой нагрузке и работает совершенно независимо от дорогостоящей инфраструктуры воздушного компрессора. Вы можете подключить его к стандартным промышленным розеткам или портативным генераторам и немедленно приступить к работе, что делает его идеальным для полевых работ, удаленных рабочих площадок и возведения стальных конструкций на большой высоте, где перетаскивание тяжелых воздушных шлангов представляет угрозу безопасности.
Современные бесщеточные электродвигатели обеспечивают превосходную энергоэффективность и требуют меньшего обслуживания, чем старые модели с щеточными двигателями. Однако реалии реализации требуют тщательного рассмотрения. Электрические модели несут больший вес инструмента из-за плотной медной обмотки двигателя и внутренней электроники. Они очень восприимчивы к проводящей металлической пыли, поэтому для долговечности в производственных цехах требуются якоря с эпоксидным покрытием и герметичные подшипники. Операторы также должны следить за потенциальной тепловой перегрузкой во время непрерывных циклов работы в тяжелых условиях.
Пневматические модели имеют значительно лучшее соотношение мощности к весу, поскольку в них отсутствуют тяжелые медные обмотки. Пневматические двигатели работают намного холоднее, чем электрические аналоги, поскольку расширяющийся выхлопной воздух активно охлаждает внутренние механизмы. Это тепловое преимущество обеспечивает 100% рабочий цикл в условиях непрерывного производства в больших объемах, таких как литейные заводы и предприятия тяжелой промышленности. Операторы меньше утомляются благодаря меньшему весу.
Несмотря на преимущества в производительности, скрытые требования к инфраструктуре усложняют внедрение пневматической системы. Для правильной работы им требуются мощные винтовые воздушные компрессоры, обширные жесткие трубопроводы и линейные масленки. Системы сжатого воздуха, как известно, неэффективны с точки зрения энергопотребления по сравнению с прямой электроэнергией, часто в них возникают перепады давления в трубопроводе, которые отрицательно влияют на производительность инструмента на конце длинного воздушного шланга. Влага в воздухопроводах также может вызвать внутреннюю ржавчину, если в системе отсутствуют соответствующие осушители.
Согласование частоты вращения инструмента с предполагаемым абразивом является непреложным требованием безопасности. Выбор шлифовальной машины со скоростью вращения, превышающей максимальную безопасную скорость шлифовального камня, является критическим нарушением безопасности, которое приводит к катастрофическим разрывам круга. Всегда проверяйте размер резьбы шпинделя и максимальную номинальную частоту вращения перед установкой любого аксессуара.
Группы по закупкам должны гарантировать, что приобретаемые инструменты идеально соответствуют показателям скорости абразивов, уже имеющихся в наборе инструментов. Вы также должны учитывать футы поверхности в минуту (SFPM). Колесо большого диаметра, вращающееся со скоростью 8000 об/мин, имеет гораздо более высокую скорость поверхности, чем колесо малого диаметра с той же скоростью вращения. Скорость инструмента должна соответствовать оптимальной скорости резания конкретного используемого абразивного зерна.
Материал заготовки определяет выбор абразива и необходимые характеристики инструмента. Для шлифования мягкой стали требуются другие абразивы, чем для нержавеющей стали или алюминия. Алюминий мягкий и липкий, поэтому часто требуются специальные круги или восковая смазка, чтобы предотвратить налипание абразива и его запотевание.
Оксид алюминия: стандартный выбор для шлифования углеродистой стали и обычных изделий из железа. Он хорошо ломается под сильным давлением, чтобы продолжать резку.
Цирконий-глинозем: отлично подходит для нержавеющей стали и высокопрочных сплавов. Он лучше выдерживает высокие температуры и агрессивное шлифование.
Керамический глинозем: обеспечивает высочайшую скорость удаления материала с закаленной стали и броневых листов, хотя для правильной работы требуется значительное давление вниз.
Карбид кремния: идеальный абразив для цветных металлов, таких как алюминий, латунь и титан, предотвращает засорение круга стружкой из мягкого металла.
В современной конструкции дробилки приоритет отдается безопасности, контролю и долгосрочному комфорту оператора. Лопастные выключатели с защитной блокировкой (аварийные выключатели) предотвращают случайный запуск в случае падения инструмента. Удлиненный корпус обеспечивает безопасное управление двумя руками, обеспечивая рычаг, необходимый для борьбы с крутящим моментом при погружении в трубу.
Антивибрационные боковые ручки и внутренние системы демпфирования имеют решающее значение для снижения синдрома вибрации рук (HAVS) при длительном использовании. HAVS вызывает необратимое повреждение нервов и суставов, которое часто называют «белым пальцем». Инструменты, оснащенные фланцами с автоматической балансировкой и прорезиненными зонами захвата, значительно снижают вибрацию, передаваемую на руки оператора, продлевая безопасное время работы.
Выбор размера шпинделя напрямую влияет на доступность расходных материалов и эффективность цеха. Стандартизация шпинделей инструментов на предприятии снижает сложность инвентаризации абразивов. Сохранение унифицированного размера шпинделя означает меньшее количество неподходящих колес, упрощение процессов закупок и меньше путаницы для операторов.
Когда все линейные шлифовальные станки в магазине оснащены одинаковыми конусами и заглушками с резьбой 5/8 дюйма-11, вы исключаете риск того, что операторы попытаются модифицировать несовместимые абразивы для соответствия неподходящему инструменту. Такая стандартизация предотвращает опасные модификации на месте, такие как высверливание посадочного отверстия шлифовального камня, что разрушает структурную целостность круга и гарантирует выброс.
Взрыв колеса, вызванный превышением скорости, физическим повреждением или неправильной установкой, является катастрофическим событием, в результате которого по цеху разлетается высокоскоростная шрапнель. Обязательные проверки безопасности имеют жизненно важное значение. Операторы должны следовать строгому протоколу, прежде чем нажимать на курок нового колеса.
Визуально осмотрите колесо на наличие сколов, трещин или признаков химического разрушения.
Выполните «Кольцевой тест» для керамических колес, осторожно постучав по колесу неметаллической ручкой. Прислушайтесь к чистому звонку; глухой стук указывает на скрытую внутреннюю трещину.
Убедитесь, что номинальная частота вращения, указанная на промокательной бумаге круга, равна максимальной частоте вращения инструмента на холостом ходу или превышает ее.
Обеспечьте правильное размещение защитной крышки и используйте правильные монтажные фланцы, не перетягивая гайку крепления.
Прежде чем прикладывать инструмент к заготовке, проведите обязательную 30-секундную проверку на холостом ходу в безопасном направлении, вдали от персонала.
Работа на линейных шлифовальных станках с высоким крутящим моментом требует физической выносливости и строгого понимания ситуации. Отдача может произойти очень сильно, если шлифовальный круг заедает в узком углу, зацепляется за зазубренный металлический край или падает в зазор в заготовке. Стратегии смягчения последствий включают поддержание правильной, сбалансированной позиции, ноги на ширине плеч и удержание инструмента ниже уровня плеч.
Операторы должны понимать вращательное усилие инструмента, чтобы предвидеть резкие движения. Используйте комплексные средства индивидуальной защиты (СИЗ), в том числе тяжелые кожаные перчатки, полнолицевую маску, надеваемую поверх защитных очков, и огнестойкую одежду. Внедрите обязательные циклы отдыха или обеспечьте гасящие вибрацию перчатки, чтобы снизить усталость во время тяжелых шлифовальных смен, гарантируя, что операторы всегда сохраняют надежный и контролируемый захват.
Проведите аудит вашего текущего производственного цеха, чтобы выявить конкретные узкие места при внутренней шлифовке труб, подготовке к сварке или футеровке литья, где не работают угловые инструменты.
Стандартизируйте свой запас абразивов, согласовав размеры резьбы шпинделя для всех шлифовальных инструментов для тяжелых условий эксплуатации, чтобы предотвратить опасные модификации на месте.
Внедрите обязательную ежедневную кольцевую проверку и протокол 30-секундного простоя для всех операторов, прежде чем они приступят к выполнению каких-либо задач по удалению металла.
Запланируйте демонстрацию на месте, чтобы проверить эргономику инструмента, уровень вибрации и фактическую скорость съема материала в конкретных условиях вашего цеха.
Ответ: Пластинчатая шлифовальная машина — это высокоскоростной инструмент с низким крутящим моментом, предназначенный для точной полировки и легкого удаления заусенцев с использованием небольших цанг. Прямая шлифовальная машина — это низкоскоростной инструмент с высоким крутящим моментом, предназначенный для агрессивного удаления материала, обработки тяжелых сварных швов и очистки отливок с использованием шпинделей с увеличенной резьбой.
Ответ: Нет. Прямые шлифовальные машины оптимизированы для внутренней обработки, шлифования и снятия заусенцев с использованием цилиндрических брусков или лепестковых кругов. Они не предназначены для стандартных операций резки. Угловые шлифовальные машины являются подходящим инструментом для резки металла плоскими абразивными дисками.
Ответ: Обычные абразивы включают цилиндрические шлифовальные камни, абразивные конусы, радиальные лепестковые круги и прочные проволочные щетки. Эти аксессуары специально разработаны для работы с внутренними диаметрами, глубокими каналами и тяжелыми задачами по подготовке поверхности.
О: Всегда проверяйте этикетку производителя на абразивном круге. Максимальное безопасное число оборотов, указанное на круге, должно быть равно или превышать максимальное число оборотов шлифовальной машины на холостом ходу. Никогда не устанавливайте колесо, рассчитанное на более низкую скорость.
Ответ: Пневматические прямошлифовальные станки обеспечивают превосходное соотношение мощности к весу и более низкую температуру, что обеспечивает 100% рабочий цикл в условиях непрерывного производства, таких как литейные заводы. Однако для эффективной работы им требуется дорогостоящая инфраструктура воздушных компрессоров и линейные масленки.
Ответ: Операторы должны носить тяжелые перчатки, защитную маску, защитные очки и средства защиты органов слуха. Предварительные проверки включают в себя проверку номинальных оборотов, выполнение «кольцевого теста» на застекленных колесах, проверку безопасности ограждений и проведение 30-секундного теста на холостом ходу в безопасном направлении.


