
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-14 Происхождение:Работает


Появление бесщеточной пилы по металлу коренным образом изменило современную металлообработку. Традиционные двигатели использовали физические угольные щетки для передачи электроэнергии. Эти новые усовершенствованные инструменты полностью исключают эти изнашиваемые компоненты. Этот инженерный сдвиг обеспечивает превосходную передачу мощности, более высокую энергоэффективность и увеличенное время работы на рабочих площадках. Сам инструмент обеспечивает чистую механическую силу. Однако фактическая производительность резки и безопасность оператора полностью зависят от конкретного лезвия, прикрепленного к оправке.
Многим операторам сложно определить точное лезвие для своего оборудования. Это варьируется от производителей металлоконструкций на объектах тяжелой промышленности до строителей выходного дня. Установка несовместимого полотна приводит к ухудшению качества реза. Это приводит к серьезному термическому повреждению заготовки. Хуже того, это создает серьезные угрозы безопасности, такие как разрушение твердосплавных зубьев или сильная отдача инструмента.
Это руководство служит объективным инженерно-ориентированным ресурсом для понимания критически важных характеристик установки. Мы рассмотрим размеры оправок, диаметры лезвий, пределы числа оборотов и конфигурации зубьев в зависимости от материала. Вы узнаете, как именно без опасных догадок выбрать оптимальный аксессуар.
Точность размеров обязательна. Двумя наиболее важными факторами установки являются физический диаметр лезвия (например, 5-3/8 дюйма, 8 дюймов или 14 дюймов) и точный размер отверстия в оправке.
Совместимость по числу оборотов означает безопасность. Лезвия должны быть явно рассчитаны на максимальное число оборотов в минуту, равное или превышающее максимальную скорость инструмента без нагрузки.
Превосходство в холодной резке: лезвия с твердосплавными напайками значительно превосходят традиционные абразивные круги для бесщеточных двигателей. Они обеспечивают более чистый рез и снижают тепловую нагрузку на внутреннюю электронику.
Специфика материала: Очень важно правильно выбрать количество зубьев на дюйм и геометрию зубьев. Идеальная конфигурация варьируется в зависимости от того, режете ли вы тяжелую стальную пластину, тонкий листовой металл или цветной алюминий.
Прежде чем оценивать материал или количество зубьев, операторы должны проверить основные физические размеры. Несоответствие в этом случае делает аксессуар непригодным для использования или очень опасным. Выбор запасных частей никогда не является вопросом проб и ошибок.
Диаметр лезвия определяет максимальную глубину резания. Он должен точно соответствовать конструктивным параметрам встроенной защиты. Компактные портативные модели обычно имеют меньший диаметр от 5-3/8 дюймов до 8 дюймов. Стационарные бесщеточные отрезные пилы требуют гораздо большей мощности. Например, агрегаты промышленного класса часто оснащены 14-дюймовыми лезвиями для работы с тяжелыми конструкционными стальными и толстыми алюминиевыми профилями.
Вы не можете установить блейд большей емкости, чем указанная. Неподвижное металлическое ограждение просто не вместит его. Попытка модифицировать это ограждение может привести к серьезным травмам оператора. И наоборот, установка лезвия значительно меньшего размера изменяет геометрию резания. Это приводит к застреванию материала и крайне неэффективному удалению металла.
Оправка представляет собой вращающийся центральный шпиндель, на котором надежно крепится лезвие. Центральное отверстие должно проходить по этой оправке с абсолютной точностью. Обычные размеры оправок для с высоким крутящим моментом отрезных станков включают 5/8 дюйма, 20 мм и 1 дюйм.
Если отверстие слишком маленькое, оно не сядет. Если он слишком велик, лезвие вращается не от центра. Это биение вызывает сильные микровибрации. Эти вибрации немедленно разрушат хрупкие зубья и внутренние подшипники двигателя. Редукционные втулки вторичного рынка существуют для установки в отверстие большего размера. Однако их использование, как правило, не рекомендуется. Мгновенная передача крутящего момента бесщеточным двигателем может привести к проскальзыванию этих адаптеров. Всегда выбирайте исходный размер оправки.
Соответствие количеству оборотов в минуту является важнейшим фактором безопасности. Бесщеточные двигатели поддерживают высокие и постоянные скорости при большой нагрузке благодаря интеллектуальным электронным регуляторам скорости. Например, сверхмощный 14-дюймовый станок для резки металла может работать на постоянной скорости 1000 об/мин, чтобы аккуратно разрезать толстую сталь.
На каждом произведенном лезвии имеется штампованный или выгравированный лазером рейтинг максимальной безопасной частоты вращения. Установка полотна, рассчитанного на скорость 3000 об/мин, на пилу, вращающуюся со скоростью 4000 об/мин, создает чрезмерную центробежную силу. Эта сила может деформировать стальной сердечник. В худшем случае твердосплавные зубья отрываются и превращаются в высокоскоростные снаряды. Всегда проверяйте, что номинал превышает вашу конкретную максимальную мощность.
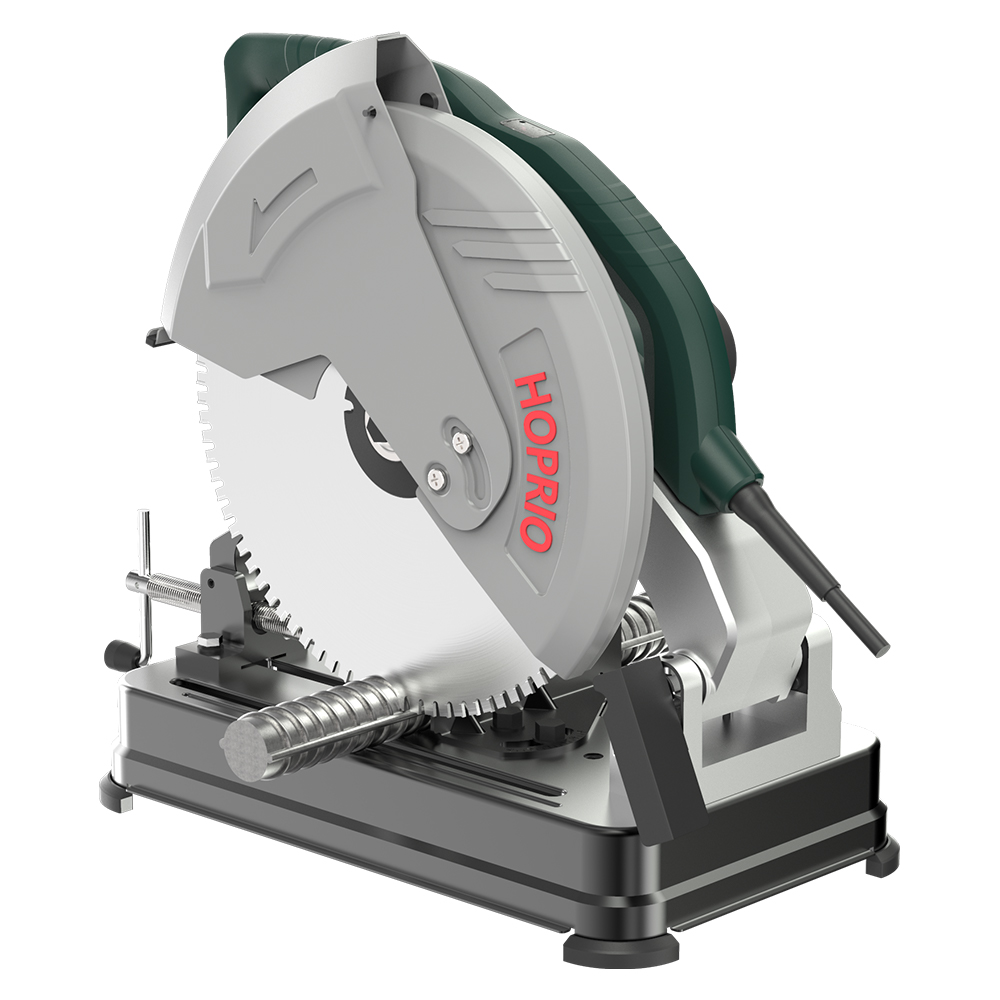
После проверки физических размеров следующим шагом будет выбор режущего материала. Промышленный рынок предлагает несколько различных технологий. Каждый из них по-разному взаимодействует с уникальными системами подачи энергии.
Полотно для холодной пилы имеет натянутый стальной сердечник с отдельными зубьями из кермета или карбида вольфрама. Это бесспорный золотой стандарт для современных бесщеточных инструментов.
Их определяющей характеристикой является тепловая динамика. Вместо того, чтобы полагаться на грубое трение, острые как бритва твердосплавные зубья разрезают материал. Это передает выделяемое тепло непосредственно металлической стружке, выбрасываемой из пропила. В процессе фрезерования заготовка становится удивительно прохладной на ощупь. Эффективная резка с минимальным сопротивлением позволяет двигателю работать в пределах оптимального потребления тока. Это продлевает срок службы батареи и предотвращает тепловую перегрузку платы управления.
Абразивное полотно — это, по сути, одноразовый шлифовальный круг. Он состоит из грубых абразивных зерен, связанных между собой стекловолоконной сеткой и смолой.
Эти колеса очень эффективны на старых сетевых пилах. Тем не менее, они редко являются лучшим выбором для современного инструмента с батарейным питанием. Абразивная резка полностью основана на шлифовании с высоким коэффициентом трения. Это приводит к сильному нагреву, сильному искрению и значительному сопротивлению вращения. Возникающее в результате сопротивление заставляет двигатель потреблять более высокую силу тока. Высокое потребление тока быстро истощает резерв батареи и запускает внутренние схемы тепловой защиты. Более того, физический диаметр уменьшается по мере износа круга, что постоянно снижает глубину резания.
Диски с алмазной кромкой представляют собой новый уровень металлообрабатывающих аксессуаров. В них используется прочный стальной сердечник с частицами синтетического алмаза, припаянными в вакууме непосредственно на режущую кромку.
Основное преимущество – стабильность размеров. В отличие от абразивных кругов, алмазная кромка сохраняет свой полный диаметр на протяжении всего срока службы. Они генерируют значительно меньше искр и устраняют неприятные запахи, связанные с горящей смолой. Они не режут так чисто и быстро, как твердые сплавы премиум-класса. Тем не менее, они обеспечивают исключительную долговечность для смешанных материалов, таких как бетон, армированный арматурой.
При оснащении пил высокого класса решение обычно сводится к использованию холодных пил с твердосплавными напайками вместо традиционных абразивов. Анализ объективных показателей производительности выявляет четкие различия между удобством повседневного использования и коммерческой ценностью.
| Абразивный круг для | холодной пилы с | метрическими твердосплавными напайками на связке |
|---|---|---|
| Качество резки | Отфрезерованная кромка без заусенцев, готовая к сварке. | Тяжелые заусенцы, требует вторичной шлифовки. |
| Выработка тепла | Передача тепла на чипы; металл остается холодным. | Сильная жара; создает синюю зону термического воздействия. |
| Напряжение двигателя | Низкое сопротивление продлевает срок службы бесщеточного двигателя. | Высокое трение часто вызывает тепловую перегрузку. |
| Продолжительность жизни | Срок службы превышает 20–30 абразивных кругов. | Очень короткий; постоянно сжимается во время использования. |
| Стоимость с течением времени | Высокие первоначальные затраты, но самая низкая цена за разрез. | Низкая первоначальная стоимость, но высокая частота замены. |
Универсального решения не существует даже в рамках премиум-категории. Металлургические свойства вашей заготовки определяют необходимую геометрию зубьев, марку твердого сплава и количество зубьев на дюйм, необходимые для безопасной резки.
Для обработки стандартных черных металлов, таких как низкоуглеродистая мягкая сталь и квадратные трубы, требуется стандартное твердосплавное лезвие для резки металла. Обычно они имеют умеренное количество зубов. Они спроектированы так, чтобы выдерживать определенные ударные нагрузки, возникающие при входе и выходе из конструкционной стали. Карбидная формула балансирует между твердостью и прочностью, предотвращая разрушение при ударе.
Нержавеющая сталь, как известно, сложна в обработке. Высокий уровень хрома и никеля делает его невероятно прочным. Он также очень склонен к закаливанию. Если лезвие трется о материал без активного резания, сталь затвердевает и мгновенно разрушает зубья.
Для резки нержавеющей стали требуются специальные приспособления. В них используются высокоспецифичные наконечники из кермета, которые тверже и гораздо более термостойки, чем стандартный карбид вольфрама. Им также требуется большее количество зубьев для распределения режущей нагрузки. Операторы должны поддерживать стабильную и агрессивную скорость подачи, чтобы предотвратить перегрев.
Алюминий, медь и латунь представляют собой совершенно другую механическую задачу. Эти мягкие металлы имеют низкую температуру плавления. При резке их стандартным стальным лезвием мягкий алюминий плавится и прилипает к твердосплавным зубьям. Эта неудача известна как раздражение. Как только пищеводы забиваются алюминием, лезвие перестает резать и начинает сильно отбрасываться назад.
В лезвиях из цветных металлов используется особая геометрия Triple Chip Grind. Это эффективно разбивает мягкую металлическую стружку на более мелкие кусочки, позволяя ей очистить путь резки, не засоряясь.
Толщина материала определяет требуемый TPI. Фундаментальное правило обработки гласит, что в материале всегда должно быть задействовано как минимум три зуба.
Попытка разрезать тонкий воздуховод системы отопления, вентиляции и кондиционирования воздуха лезвием с малым количеством зубьев приводит к проскальзыванию металла между зубьями. Лезвие зацепится и порвет материал. Высокий TPI обязателен для тонких материалов. И наоборот, при резке толстого стального листа лезвием с высоким TPI небольшие полости заполняются тяжелой стружкой. Лезвие перегреется и заглохнет. Толстые материалы требуют конфигураций с низким TPI и глубокими пазами для правильной эвакуации стружки.
Операторы должны развеять мифы о техническом жаргоне, встречающемся на упаковке, чтобы принимать обоснованные решения о покупке. Физическая форма и частота зубьев точно определяют, как инструмент взаимодействует с металлом.
Меньшее количество зубов означает более крупные пищеводы. Они разработаны для тяжелых металлов, таких как конструкционные двутавровые балки и толстые стальные пластины. Во время этих резов образуется крупная и тяжелая стружка. Глубокие пищеводы эффективно выводят тяжелую стружку из пропила. Это предотвращает заедание и обеспечивает более быструю и низкую скорость подачи.
Дополнительные зубья предназначены исключительно для тонких материалов, таких как металлические шпильки и гофрированные панели. Больше зубьев означает более гладкий срез. Зубья расположены ближе друг к другу, что предотвращает застревание тонкого металла. Это предотвращает захват и деформацию деликатных заготовок инструментом.
Заточка твердосплавного наконечника сильно влияет на характеристики резания. В профиле Triple Chip Grind чередуются плоский передний зуб и более высокий трапециевидный зуб со скошенными углами. Зуб-трапеция делает первоначальный узкий разрез, а плоский зуб расширяет его. Это распределяет режущую нагрузку и снижает нагрев. Напротив, шлифовка с альтернативным верхним фасом идеальна для обработки древесных волокон, но, как правило, слишком хрупка для резки тяжелых металлов.
Даже самые качественные аксессуары премиум-класса со временем тускнеют. Распознавание признаков износа имеет решающее значение для поддержания эффективности оборудования и обеспечения безопасности оператора. Нажатие на тупой край приводит к перегрузке бесщеточного двигателя.
Перед каждой сменой проводите краткий визуальный осмотр. Посмотрите внимательно на твердосплавные наконечники. Отсутствие зубов, сильно сколотые углы или закругленный внешний вид указывают на утрату структурной целостности. Отсутствие одного зуба приводит к несбалансированному вращению. Это приводит к микровибрациям, которые быстро разрушают оставшиеся зубы.
Физическая обратная связь часто является наиболее очевидным индикатором. Исправная машина должна проходить сквозь материал с минимальными усилиями оператора. Застревание, необходимость применения чрезмерной физической силы или быстрая разрядка аккумулятора указывают на то, что лезвие перестает эффективно резать. Это просто растирание и растирание.
Пилы холодной резки предназначены для работы с минимальным искрением. Внезапный сильный дождь искр указывает на то, что карбид затупился и вызывает трение. Отчетливый запах гари, видимый дым или пронзительный визг являются явными признаками необходимости немедленной замены.
Инвестировать в правильный аксессуар – это только полдела. Правильная техника эксплуатации обеспечивает максимальную отдачу от инвестиций.
Самая распространенная ошибка — продавливание станком металла. Чрезмерное давление вниз приводит к сильному нагреву. Тепло — главный враг карбида. Пусть число оборотов и острота определяют скорость резания. Применяйте постоянное давление и позвольте зубьям естественным образом сбрить металл.
Вибрация разрушает карбид. Если заготовка болтается или подпрыгивает, зубья зацепятся под неправильным углом. Они откалываются или полностью отламываются. Всегда используйте прочные зажимы или надежные тиски, чтобы надежно зафиксировать материал перед началом резки.
Никогда не нажимайте на спусковой крючок, если зубья упираются прямо в металл. Это вызывает немедленную сильную отдачу. Современные машины премиум-класса часто оснащены механизмом плавного пуска. Это постепенно разгоняет двигатель до полной мощности в 1000 об/мин, чтобы предотвратить резкие скачки крутящего момента. Всегда позволяйте двигателю полностью раскрутиться, прежде чем медленно входить в заготовку.
Недавние анализы рынка и отчеты о безопасности на рабочих местах подчеркивают масштабные изменения в металлообрабатывающей промышленности. На протяжении десятилетий стандартом были сетевые отрезные пилы, оснащенные абразивными кругами. Сегодня наблюдается резкий переход к беспроводным, бесщеточным технологиям в сочетании с твердосплавными инструментами холодной резки.
Эта эволюция во многом обусловлена ужесточением правил охраны труда. При абразивной резке образуется опасная пыль кремнезема и стекловолокна. Он также создает потоки горячих искр, которые создают серьезную опасность возгорания на многопрофильных рабочих площадках. Холодная резка практически полностью устраняет эти опасности. Промышленные предприятия быстро отказываются от фрикционных инструментов в пользу фрезерных решений с высоким крутящим моментом и интеллектуальным управлением.
Кроме того, современные требования к эффективности означают, что производители больше не могут позволить себе простои, связанные с удалением заусенцев и охлаждением металла. Возможность выполнить чистый, готовый к сварке рез в любом месте рабочей площадки сделала бесщеточную пилу холодной резки новым отраслевым стандартом.
Выбор подходящего аксессуара является определяющим фактором между утомительной и опасной работой и чистым, профессиональным завершением. Всегда соблюдайте точный размер оправки, соблюдайте ограничения максимального диаметра и проверяйте, соответствуют ли номинальные обороты мощности вашему оборудованию.
Отдавая предпочтение технологии с твердосплавными напайками по сравнению с устаревшими фрикционными колесами, вы защитите свой бесщеточный двигатель от тепловой перегрузки. Это также гарантирует превосходный рез без заусенцев. Всегда оценивайте конкретную металлургию и толщину вашей заготовки, чтобы выбрать идеальную геометрию зубьев и TPI.
Готовы расширить свои производственные возможности? Ознакомьтесь с руководством к вашему оборудованию, чтобы узнать точные характеристики, и оснастите свой цех необходимыми инструментами, чтобы по-настоящему раскрыть свой потенциал резки. Чтобы получить лучшую в отрасли производительность, изучите высокоточные решения с высоким крутящим моментом, такие как режущий станок в Hoprio, чтобы найти идеальное решение для ваших тяжелых условий эксплуатации.
Абсолютно нет. Деревянные полотна имеют совершенно другую геометрию зубьев и агрессивный положительный передний угол. Они изготовлены из твердых сплавов, не способных выдерживать экстремальные удары стали. Использование деревянного лезвия по стали очень опасно и приведет к немедленной отдаче и разрушению зубьев.
Умные инструменты оснащены внутренними панелями управления, которые контролируют температуру и потребляемую силу тока. Если вы используете тупое лезвие, нажимаете слишком сильно или используете несовместимый аксессуар, вызывающий чрезмерное сопротивление, двигатель потребляет слишком большой ток. Компьютер запускает схему защиты от тепловой перегрузки, чтобы предотвратить выход из строя и безопасно отключить инструмент.
Хотя это может быть физически удобно, это крайне не рекомендуется. Абразивная резка создает мелкую песчанистую пыль из стекловолокна. Хотя современные двигатели, как правило, хорошо герметизированы, эта высокоабразивная пыль все равно может проникнуть в корпус. Это приводит к преждевременному износу внутренних подшипников и движущихся частей. Придерживайтесь твердосплавного сплава, чтобы продлить срок службы оборудования.
Срок службы полностью зависит от разрезаемого материала и техники оператора. Холодная пила премиум-класса с твердосплавными напайками может легко пережить 20–30 стандартных абразивных кругов при правильном использовании при обработке мягкой стали. Приложение чрезмерного давления или неспособность закрепить заготовку значительно сократит срок службы из-за сколов хрупких твердосплавных зубьев.
Да. В отличие от одноразовых абразивных кругов, высококачественные лезвия с твердосплавными напайками часто можно затачивать несколько раз. Профессиональные инструментальные мастерские могут переточить твердосплавные наконечники до заводской остроты при условии, что стальной сердечник не деформируется и ни один зубец не сломается полностью. Это значительно снижает общую стоимость резки в долгосрочной перспективе.


